
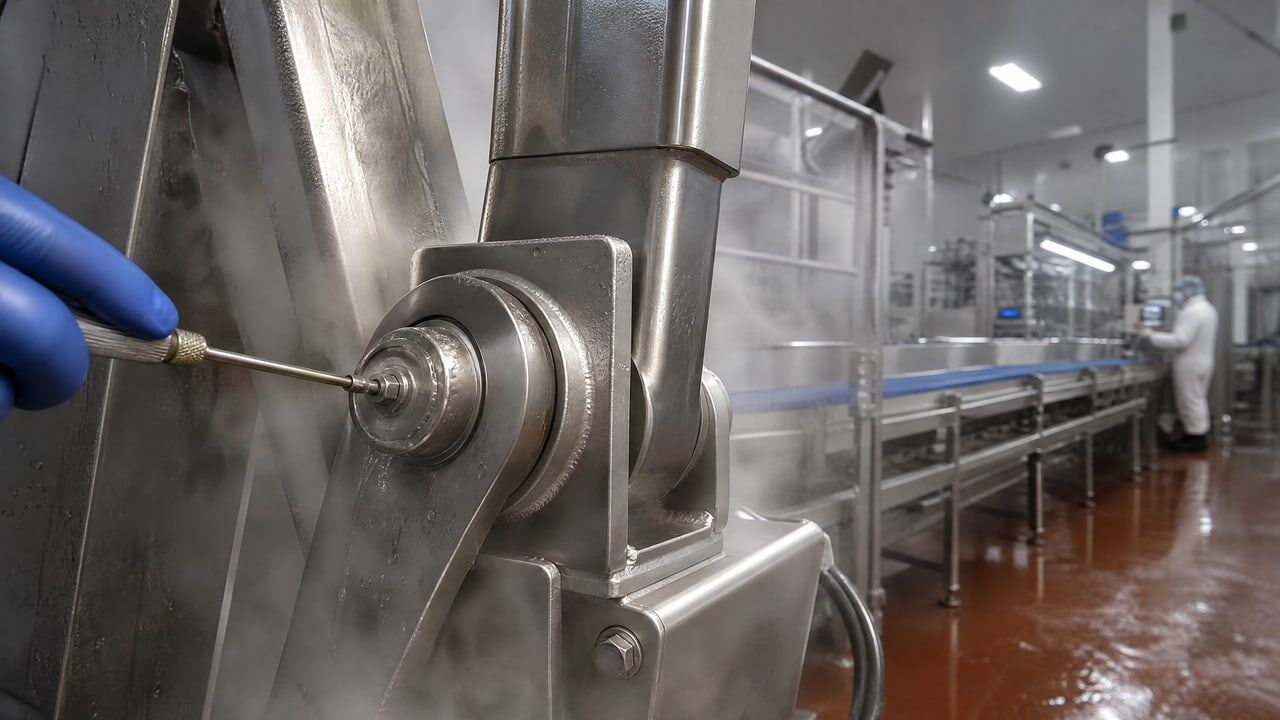
При CIP-мойке оборудование без разборки промывают горячей водой, щелочными и кислотными составами; температура может достигать 70–80 °C и выше. Вода, химия и пар способны вымывать смазку и ослаблять защиту деталей. Поэтому для пищевой зоны важно проверять не только категорию H1, но и подтверждённую стойкость средства к мойке и рабочим температурам, сообщает источник.
Разница между H1 и H2
Смазки NSF H1 предназначены для узлов, где возможно случайное попадание небольшого количества средства в продукт. Это, например, конвейеры, подшипники и цепные приводы рядом с пищей. H2 используют только там, где контакт с продуктом исключён. Если смазка из такого узла может попасть в пищевую зону, нужна H1.
Использование H2 на конвейере или другом оборудовании рядом с продуктом может привести к замечанию на аудите, корректирующим мерам и остановке линии. Надписи «пищевая смазка» недостаточно: проверьте регистрацию NSF H1.
Что проверять для CIP и пара
Вода и щёлочь могут вымыть смазочную плёнку, а высокая температура и влага — ухудшить свойства масла и сцепление с поверхностью. В результате детали остаются без защиты, появляются коррозия, шум и перегрев, а узел может заклинить.
- Найдите в паспорте номер регистрации NSF H1.
- Проверьте сведения о водостойкости, стойкости к щелочным растворам, мойке и пару.
- Сопоставьте температурный предел с условиями работы узла. Если при обработке паром температура достигает 140 °C, смазка с пределом 120 °C не подходит. Желателен запас 20–30 градусов.
- Для пластичной смазки проверьте класс NLGI и совместимость с уплотнениями из резины, пластика или полиуретана.
В исходном материале в качестве вариантов для таких условий названы EFELE MG-292 и EFELE SG-301. Перед применением следует сверить характеристики и область использования с паспортом конкретного продукта.
Выбор точек и графика смазывания
Для конвейеров, открытых механизмов фасовки, цепей над продуктом и подшипников в пищевой зоне выбирают H1. H2 допустима для закрытых приводов вдали от продукта, если попадание смазки исключено.
При частых мойках плановую смазку рекомендуют выполнять после CIP, дав узлу немного просохнуть. Наносить нужно минимальное количество: избыток может разлететься и попасть в продукт. Интервал зависит от оборудования: при ежедневной мойке он может быть короче, чем при обычной эксплуатации. Ориентируйтесь на рекомендации производителя узла и наблюдения при работе.
Переход на другую смазку
Перед заменой удалите старую смазку, очистите и высушите узел, затем нанесите новую. Средства могут быть несовместимы: при смешивании свойства смеси способны ухудшиться. После перехода несколько циклов контролируйте шум, температуру и утечки.
Для внедрения составьте перечень точек смазки, разделите их на пищевую и непищевую зоны, проверьте совместимость с уплотнениями и закрепите в инструкции тип смазки, объём, сроки и ответственного.


